Ống DINSENCông ty tập trung vào lĩnh vực kinh doanh đường ống. Với kinh nghiệm phong phú và công nghệ tiên tiến, các sản phẩm của công ty bao gồm ống gang dẻo, ống gang đúc (còn gọi là ống SML), phụ kiện và khớp nối ống, v.v., được sử dụng rộng rãi trong cơ sở hạ tầng, xây dựng, cấp nước, khách sạn, sân bay và năng lượng. Công ty là nhà cung cấp giải pháp đường ống đáng tin cậy cho nhiều dự án lớn.
Quy trình sản xuất đường ống
1.Nấu chảy nguyên liệu thô
Nguyên liệu thô là gang thô dùng để sản xuất ống và phụ kiện.
Các phụ kiện cần sắt số 15 và ống cần sắt số 20.
Hình ảnh bên dưới là một lò điện, sử dụng điện để nung nóng sắt thành sắt nóng chảy.
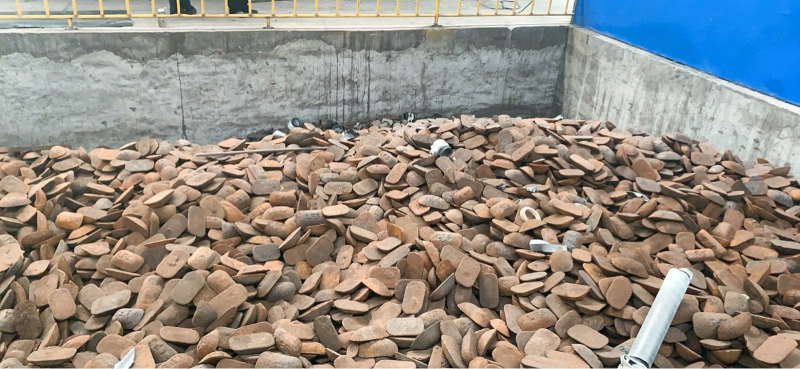
Gang thỏi
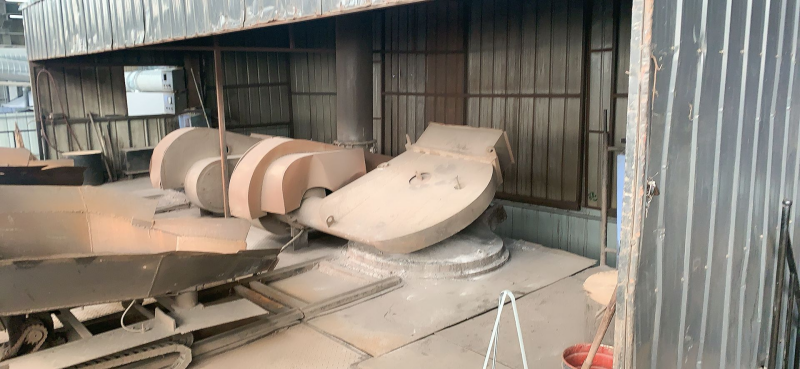
Lò điện
2.Đúc ly tâm
Thay thế khuôn ống có đường kính tương ứng với máy ly tâm trước khi cần thiết.
Sắt nóng chảy được bơm vào khuôn ly tâm quay tốc độ cao từ trong ra ngoài thông qua kênh dẫn dòng.
Lượng sắt nóng chảy được tính toán dựa trên đường kính của ống đúc.
Sau khi ống được tạo hình và làm nguội, nó sẽ được lấy ra khỏi khuôn, và nhân viên kiểm định chất lượng sẽ kiểm tra hình thức bên ngoài và cân trọng lượng. Những ống đạt tiêu chuẩn sẽ tiếp tục các công đoạn tiếp theo.
Khuôn của ống có kích thước lớn hơn 3 mét, thuận tiện cho việc cắt bỏ các phần có hình dạng không đều ở đầu hoặc đuôi sau này.
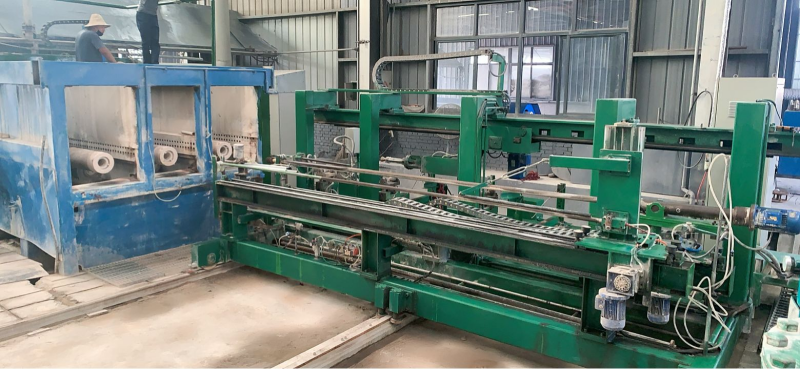
Máy ly tâm
3. Cắt, kiểm tra và đánh bóng ống.
Sau khi chọn lọc các đoạn ống đạt tiêu chuẩn, công nhân sẽ cắt bỏ các phần không đều ở đầu và cuối ống để giữ cho chiều dài hiệu dụng của ống ở mức 3m.
Sau khi quá trình cắt hoàn tất, một cuộc kiểm tra khác sẽ được tiến hành để chọn ra những ống có độ dày thành không đồng đều và biến dạng hình elip để nấu chảy lại.
Việc đánh bóng đòi hỏi phải đánh bóng cả bên trong và bên ngoài ống để đảm bảo bề mặt bên trong và bên ngoài đều nhẵn mịn và thuận lợi cho việc sơn sau này.
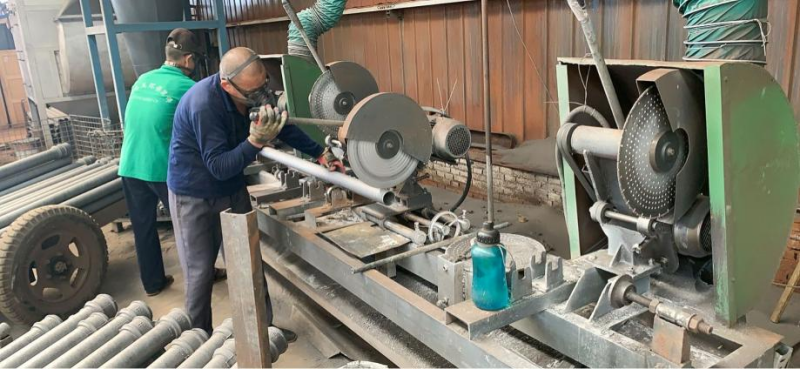
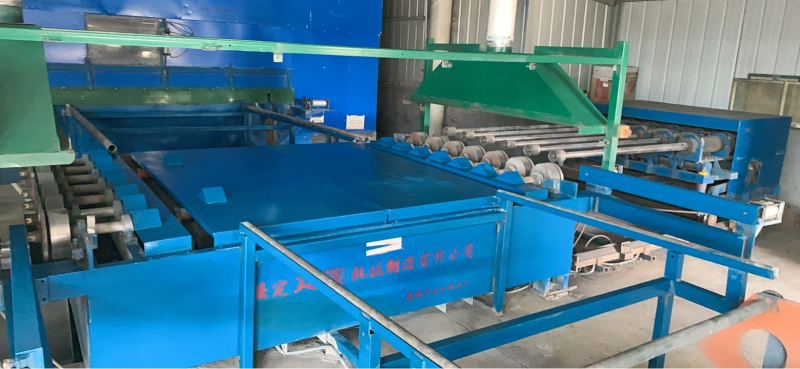
Máy mài
4. Phun sơn bên trong và bên ngoài
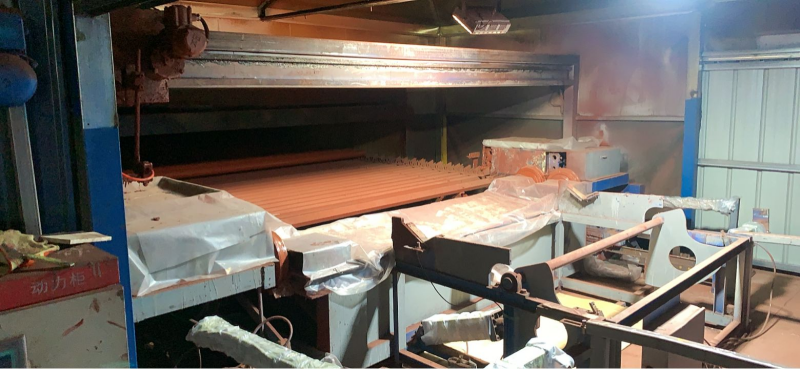
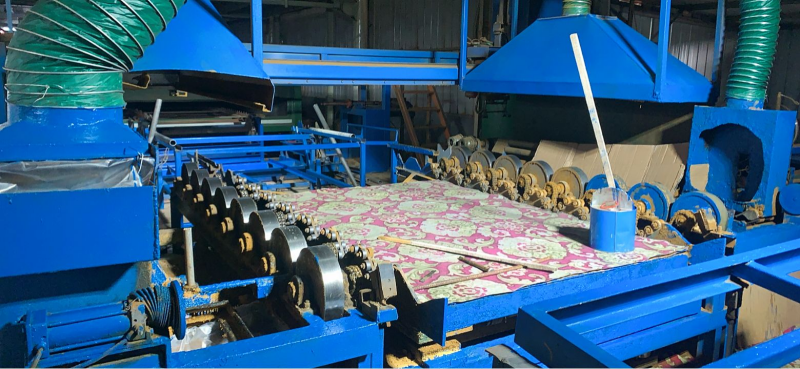
Thành trong của ống được đánh bóng phải được giữ đặc biệt nhẵn và sạch. Sau khi sấy khô và gia nhiệt, thành trong được xử lý chống ăn mòn, tức là phun sơn epoxy màu vàng.
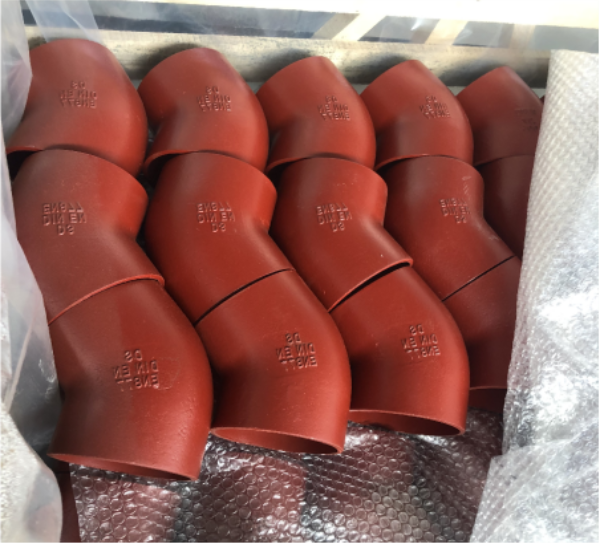
Quy trình tương tự cũng được thực hiện ở bên ngoài, bằng cách phun sơn epoxy màu nâu đỏ.
Nhà máy sẽ thường xuyên lấy mẫu và kiểm tra ngẫu nhiên một lô sản phẩm để đảm bảo các đặc tính của sản phẩm đáp ứng yêu cầu của tiêu chuẩn EN877.
5. Sấy khô, cắt tỉa, phun thuốc, đóng gói
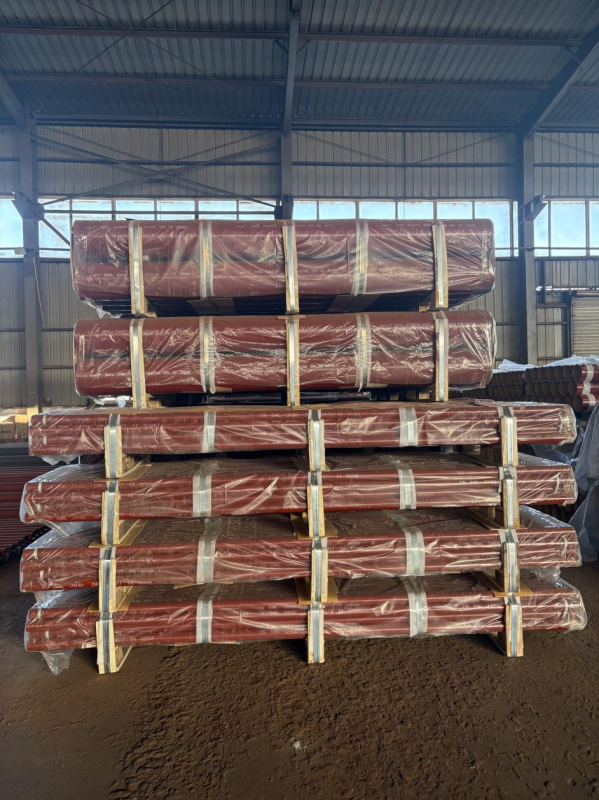
Sau khi phun sơn cả bên trong và bên ngoài, ống sẽ được làm khô để đảm bảo độ bám dính của sơn.
Sau khi khô, các công nhân sẽ tiến hành sửa chữa lớp sơn trên ống, đặc biệt là hai đầu, để đảm bảo độ che phủ và tính thẩm mỹ của lớp sơn.
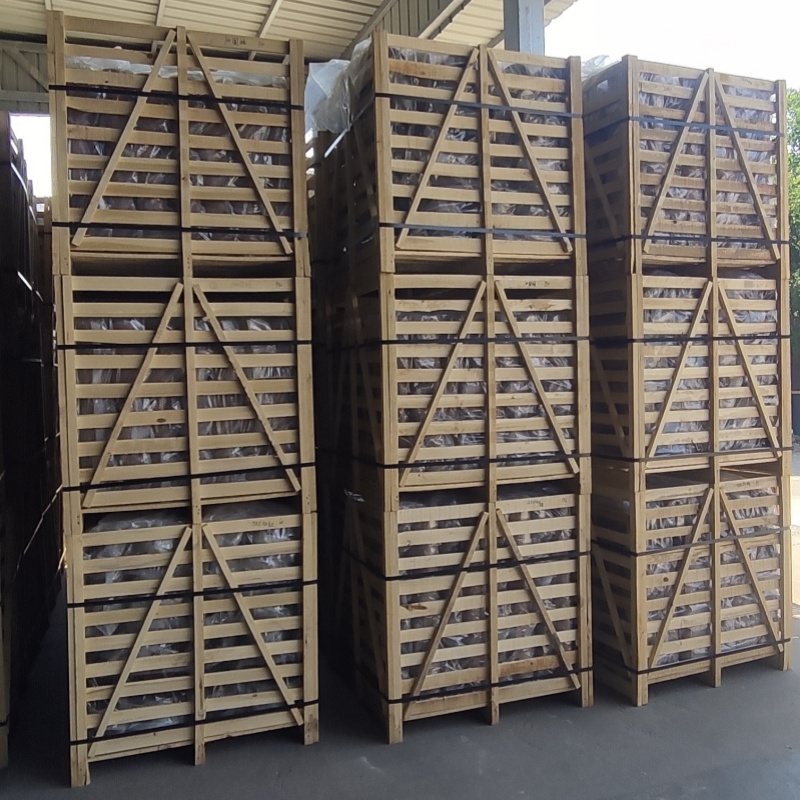
Cuối cùng, ống sẽ được phun logo thương hiệu của khách hàng và đóng gói theo quy trình của khách hàng.
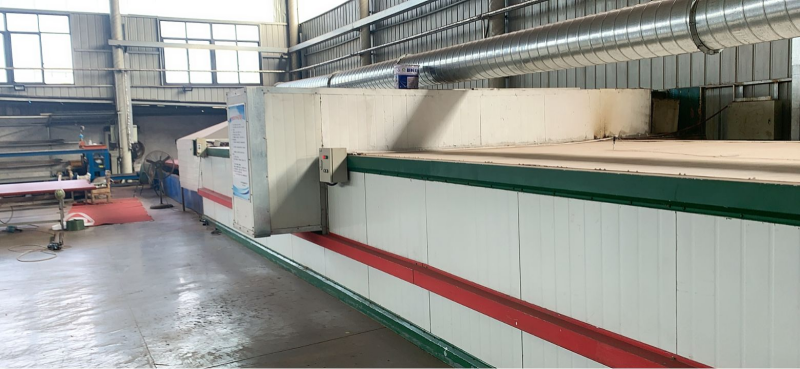
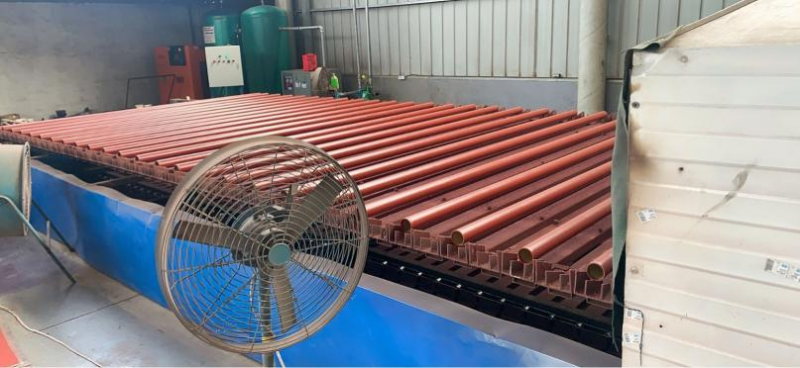
Máy sấy
Quy trình sản xuất phụ kiện
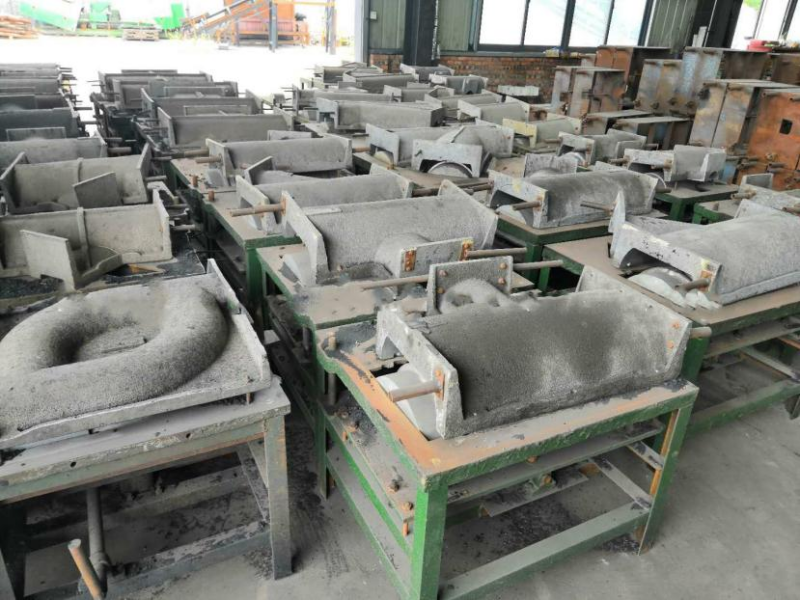
1. Chuẩn bị khuôn
Hiện tại, DINSEN có khuôn mẫu cho tất cả các mẫu mã và thông số kỹ thuật. Mỗi khi nhà máy tiến hành sản xuất, số hiệu đúc và số lô trên khuôn phải được thay đổi, sau đó công nhân mới có thể bắt đầu sản xuất sau khi nhận được khuôn.
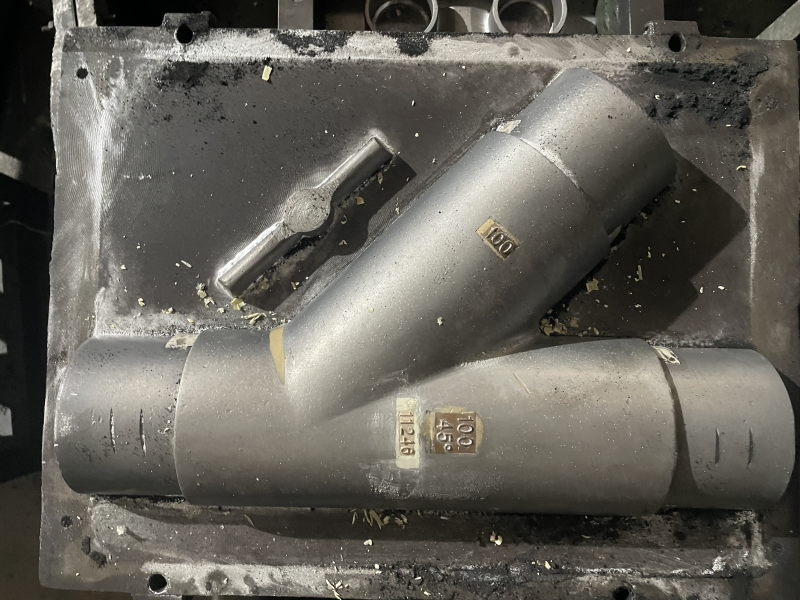
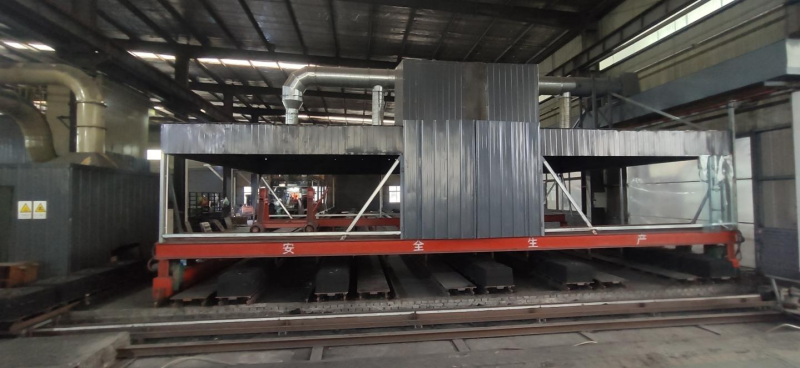
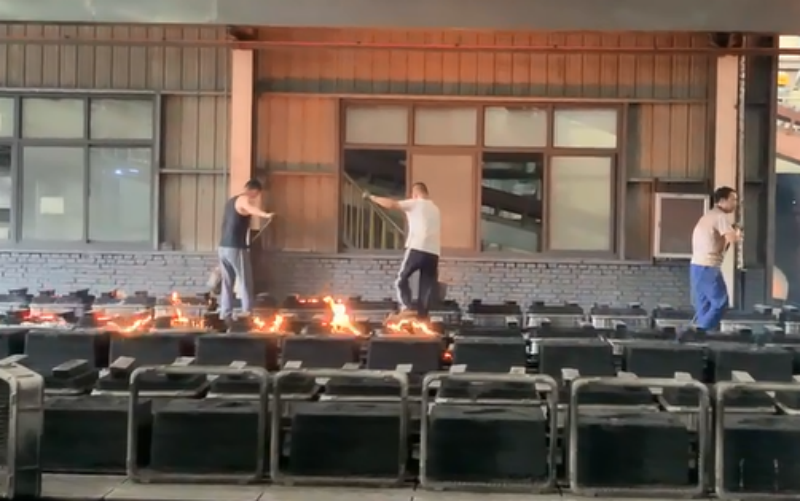
2. Đổ khuôn thủ công, Dây chuyền sản xuất ống tự động
Các công nhân đặt khuôn trên và khuôn dưới lên tấm phẳng, đặt hộp cát lên trên, đổ đầy cát vào, nén chặt và làm phẳng. Sau đó, họ ghép khuôn trên và khuôn dưới lại với nhau và cố định chúng, và sau khi đổ sắt nóng chảy vào, sản phẩm được tạo hình cùng một lúc.
Mỗi công nhân có thể sản xuất trung bình 300KG phụ kiện đường ống mỗi ngày, vì việc thay đổi khuôn thường xuyên không chỉ ảnh hưởng đến tiến độ sản xuất của nhà máy mà còn ảnh hưởng trực tiếp đến năng suất của công nhân.
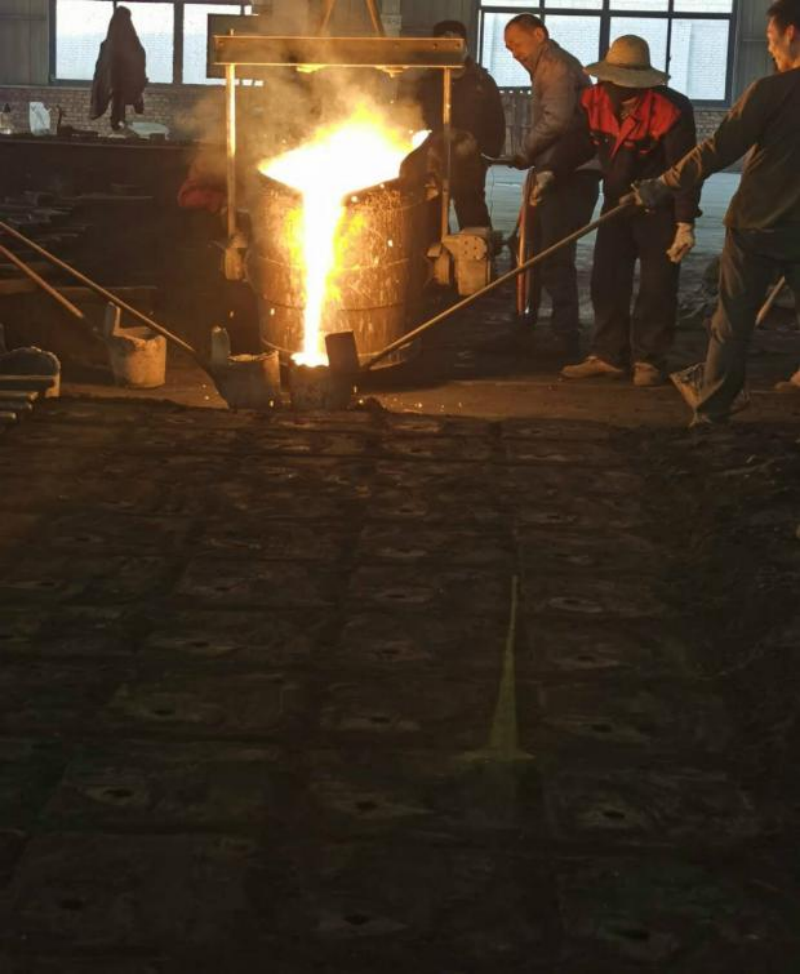
Dây chuyền sản xuất ống tự động, rót thủ công
So với quy trình đúc cát thủ công truyền thống, ưu điểm lớn nhất của phương pháp này là giảm thiểu tối đa nhân lực và vật lực tiêu hao, tối ưu hóa hiệu quả sản xuất, đảm bảo chất lượng sản phẩm đáp ứng các tiêu chuẩn và thông số kỹ thuật thống nhất, từ đó nâng cao hiệu quả sản xuất và rút ngắn chu kỳ sản xuất.
3. Xay bằng tay
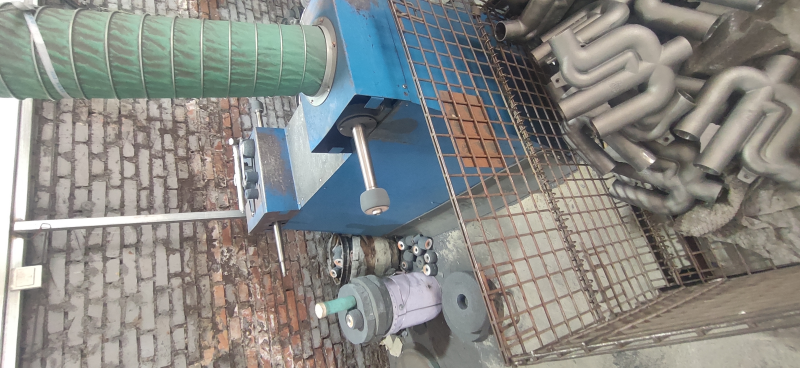
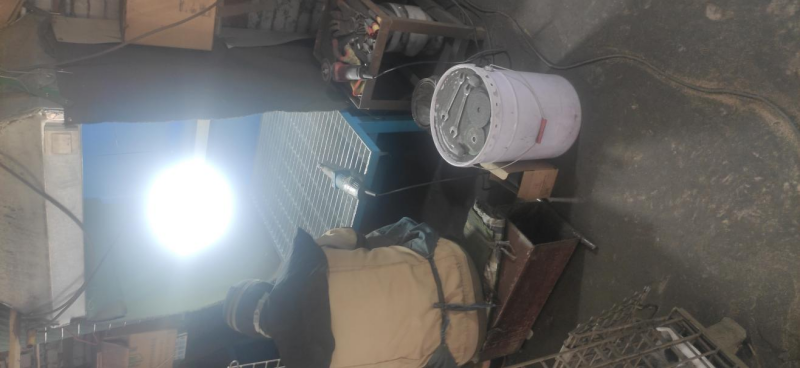
Trên cơ sở đảm bảo kích thước bên ngoài của các chi tiết, công nhân phải loại bỏ các phần thừa như cuống rót, gờ nổi, bavia, gờ và cát đúc trên bề mặt bằng cách mài. Những phần bị thiếu do đúc không đủ, lỗ khóa hoặc làm sạch cát cũng phải được sửa chữa. Đảm bảo các tạp chất trên bề mặt vật đúc được làm sạch và đánh bóng trước khi phun sơn các bước tiếp theo.
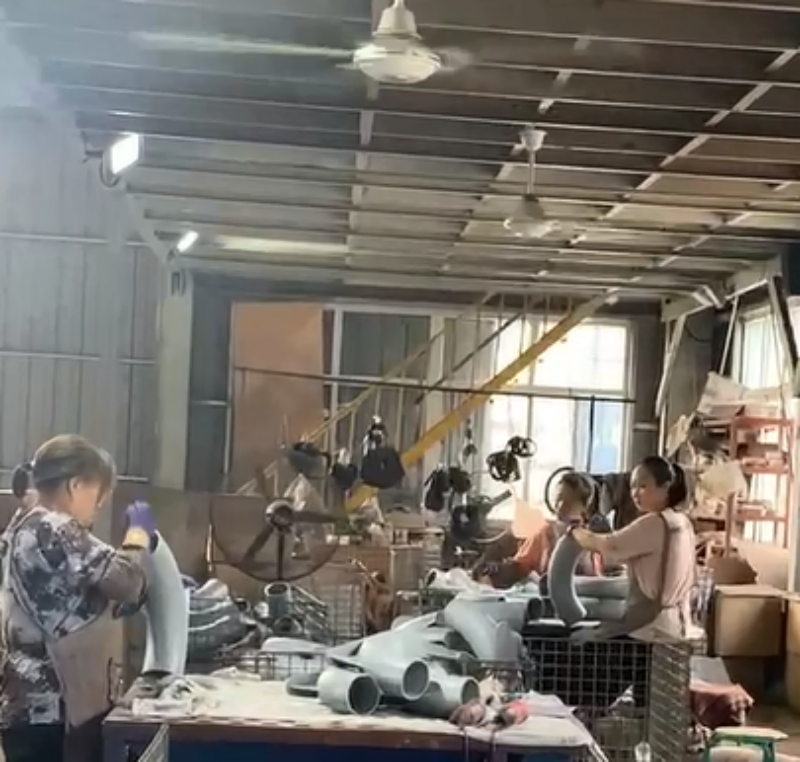
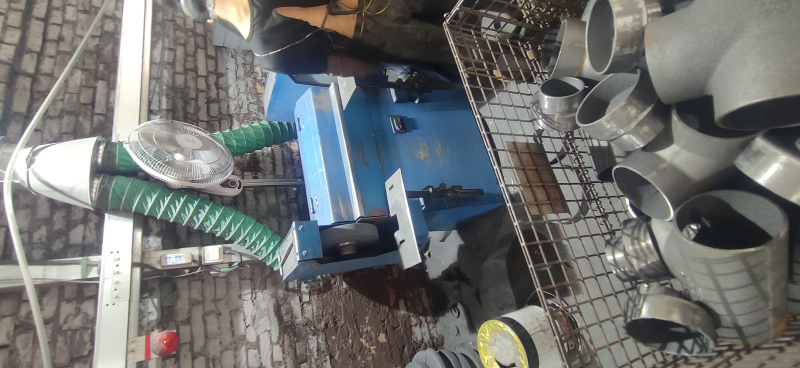
4. Đánh bóng tường ngoài,Mài thành trong,Nghiền mịn
5. Sơn, phủ bột, đóng gói
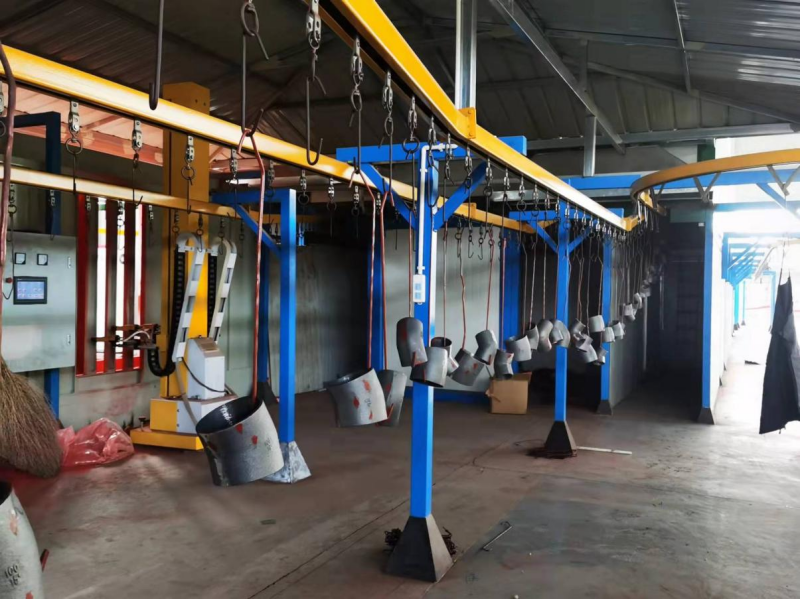
Phương pháp nhúng sơn: Bạn cần làm nóng trước các phụ kiện đường ống đến 70-80℃ và phun sơn epoxy.
Phun bột: Bạn cần làm nóng trước các phụ kiện đường ống đến 180-200℃ trước khi phun bột epoxy.